Artykuł sponsorowany
Dlaczego sprężyna rozciągowa potrzebuje wstępnego naciągu, by pracować przewidywalnie
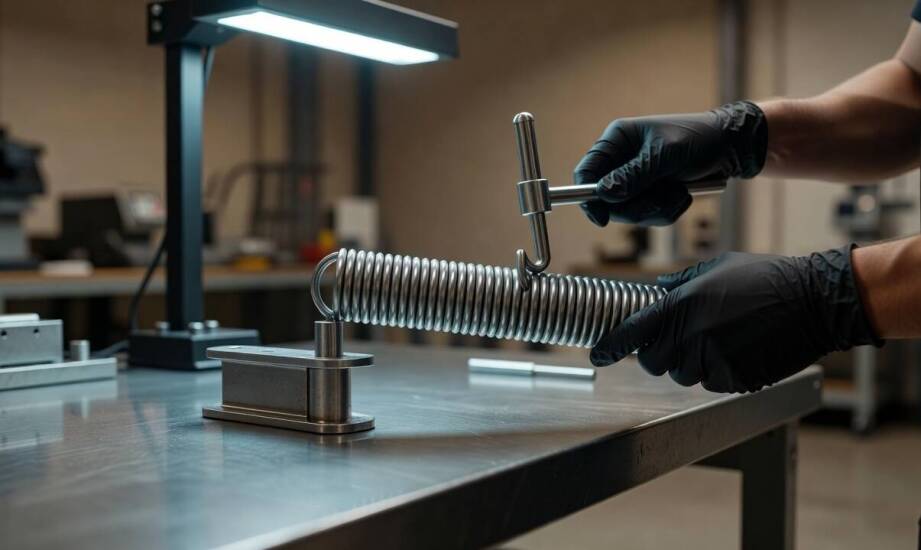
W urządzeniach przemysłowych i mechanizmach precyzyjnych często występuje potrzeba utrzymania stałego napięcia elementu pracującego na rozciąganie, nawet przy silnych wibracjach i zmiennych obciążeniach. Typowym przykładem są układy stabilizujące pozycję ciężkich części maszyn, napinacze oraz zaawansowane mechanizmy przeciwwagi. Właściwe zaprojektowanie takiego podzespołu wpływa na bezpieczeństwo całej linii produkcyjnej. Brak odpowiedniego napięcia początkowego sprawia, że mechanizm traci przewidywalność działania i zaczyna generować niepożądane ruchy. Inżynierowie muszą analizować zachowanie materiału w spoczynku i pod pełnym obciążeniem roboczym. Opanowanie sił działających wewnątrz układu zmniejsza ryzyko nagłych awarii i wydłuża żywotność sąsiadujących komponentów.
Różnice w pracy sprężyn naciągowych i naciskowych
Elementy pracujące na ściskanie charakteryzują się luźnym układem zwojów w stanie swobodnym. Sprężyna naciskowa zaczyna stawiać opór natychmiast po przyłożeniu ciężaru. Jej długość swobodna przewyższa długość zwartą, a cykl pracy polega na gromadzeniu energii mechanicznej podczas redukcji odstępów między fragmentami drutu. Taki profil działania sprawdza się przy amortyzacji uderzeń czy podpieraniu ciężkich mas.
Odwrotny mechanizm fizyczny prezentują podzespoły zaprojektowane do rozciągania. Zwoje przylegają do siebie bardzo ciasno, nie zostawiając żadnych szczelin w pozycji spoczynkowej. Prawidłowy montaż wymusza pokonanie wbudowanej siły utrzymującej drut w zwarciu, zanim nastąpi fizyczne wydłużenie korpusu. Siła rozciągająca z zewnątrz musi najpierw przezwyciężyć barierę oporu strukturalnego. Po przekroczeniu progu materiał pracuje zgodnie ze stałą charakterystyką, zdefiniowaną przez grubość użytego drutu, średnicę zewnętrzną oraz całkowitą liczbę zwojów.
Kształtowanie ruchu bezpośrednio determinuje odmienne podejście do mocowania obu wariantów w docelowych maszynach. Części poddawane ściskaniu osadza się na trzpieniach prowadzących lub zamyka w cylindrycznych otworach. Elementy rozciągane wymagają specjalnych zaczepów, uszu lub haków na końcach, które przenoszą całe obciążenie z układu na drut. Właśnie te strefy podparcia najszybciej ulegają pęknięciom zmęczeniowym, co wymusza dokładne wyliczenie tolerancji siłowych na etapie projektowania mechanizmu.
Rola wstępnego naciągu i objawy błędnego doboru
Parametr nazywany napięciem początkowym decyduje o precyzyjnym pozycjonowaniu elementów ruchomych. Odpowiednio dobrany naciąg wstępny kasuje luz w układzie i zapewnia zadziałanie po przekroczeniu siły wstępnej. W środowisku narażonym na ciągłe drgania mechaniczne blokuje to swobodne przemieszczanie się komponentów. Niedoszacowanie tej wartości powoduje niepewny start mechanizmu. Układ nie reaguje na drobne zmiany obciążenia, generując opóźnienia i brak płynności w przekazywaniu napędu.
Przeszacowanie siły zwarcia zwojów niesie za sobą równie poważne konsekwencje techniczne. Zbyt duży naciąg podnosi początkowe obciążenie mocowań, co przyspiesza degradację zmęczeniową metalu. Z perspektywy budowy maszyn sprężyny śrubowe pracujące na naciąg wymagają ścisłych tolerancji produkcyjnych, by dobrze zbalansować próg aktywacji. Zgranie grubości stopu z przewidywaną amplitudą drgań stanowi podstawę trwałości automatyki przemysłowej.
Zewnętrzne objawy źle dopasowanej charakterystyki sprężystej ujawniają się podczas intensywnej eksploatacji. Głównym symptomem jest stopniowa utrata napięcia roboczego, prowadząca do zwisania elementu w fazie spoczynku. Pojawia się charakterystyczny hałas wibracyjny oraz głośne uderzenia zwojów przy gwałtownych zmianach kierunku działania siły. Układy pozbawione płynności ruchu wycierają współpracujące sworznie, łożyska i haki zaczepowe. W skrajnych sytuacjach dochodzi do zerwania ucha lub trwałego odkształcenia plastycznego korpusu.
Produkcja części o wąskich parametrach fizycznych wymaga specjalistycznego zaplecza technologicznego i stałej kontroli procesu. Firma Spretech J.K. realizuje zamówienia na układy sprężyste dla sektora przemysłowego, opierając produkcję na czterdziestu latach warsztatowej praktyki. Użycie nowoczesnego parku maszynowego pozwala formować powtarzalne detale z patentowanego drutu węglowego oraz wysokogatunkowych stopów nierdzewnych. Taka metoda wytwarzania umożliwia dostarczenie komponentów precyzyjnie reagujących na narzucone wartości sił.
O końcowej sprawności mechanizmu decyduje ścisłe dopasowanie parametrów elementu sprężystego do rzeczywistego środowiska pracy. Temperatura otoczenia, agresywność chemiczna i częstotliwość pełnych cykli determinują wybór materiału bazowego. Poprawne wyliczenie siły aktywującej ruch tworzy fundament bezawaryjności w złożonych układach kinematycznych.
Projektanci i technicy utrzymania ruchu analizują przewidywany zakres odkształceń, aby unikać wychyleń zbliżających się do granicy plastyczności drutu. Trwałe zakotwiczenie obu końców dba o bezpieczne rozpraszanie energii i chroni przed wypięciem detalu ze sworznia. Przestrzeganie norm inżynieryjnych podczas kalibracji napięcia wstępnego pozwala zbudować napęd odporny na wieloletnie, intensywne zmęczenie strukturalne.
Kategorie artykułów
Polecane artykuły

Wpływ nowoczesnych metod siewu na ochronę środowiska

Koszty i korzyści związane z instalacją termicznej izolacji przewodów

W jaki sposób analizy finansowe mogą pomóc w ocenie rentowności projektów?
