Artykuł sponsorowany
Dlaczego kolejność etapów uzdatniania decyduje o stabilnej pracy stacji wodociągowych i przemysłowych
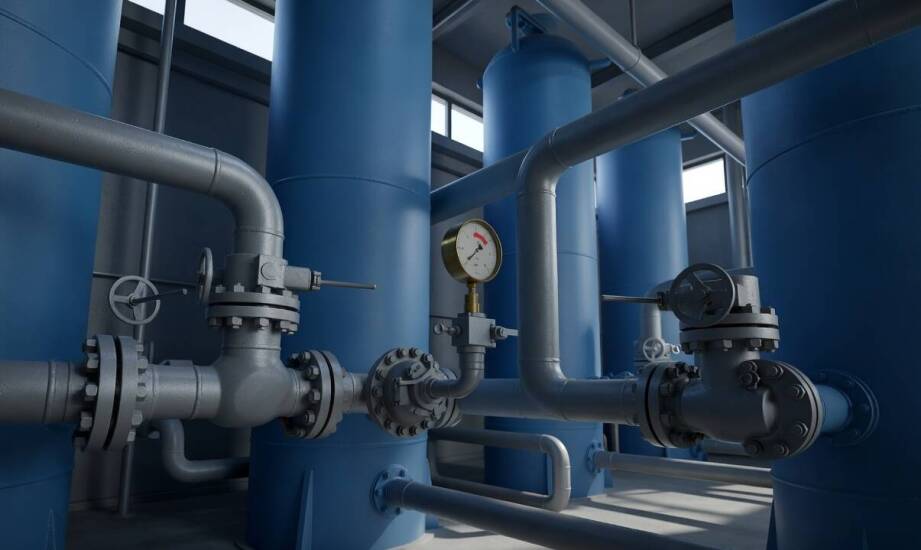
W przemysłowych i komunalnych układach wodociągowych jeden źle zaprojektowany etap zaburza pracę całego ciągu technologicznego. Wahania stężeń żelaza i manganu na wylocie stacji pojawiają się często zaraz po zmianie parametrów ujęcia lub przy wzroście obciążenia hydraulicznego. Dzieje się tak nawet mimo zastosowania wysokiej jakości złóż katalitycznych. Wynika to z faktu, że chemia wody wymaga ściśle określonych warunków do wytrącenia zanieczyszczeń. Brak odpowiedniego przygotowania cieczy przed uderzeniem w warstwę filtrującą niweczy potencjał najlepszych materiałów. Przeciążony system błyskawicznie traci stabilność.
Dlaczego kolejność etapów chroni stabilność układu?
Kolejność procesów napowietrzania, utleniania i filtracji decyduje o pełnym zamknięciu reakcji chemicznych. Napowietrzanie przed filtracją umożliwia domknięcie reakcji utleniania żelaza i manganu w fazie ciekłej. Bez wcześniejszego podania tlenu związki te nie ulegają wytrąceniu z formy rozpuszczalnej. Zamiast tego trafiają głęboko do wnętrza struktury złoża. Skutkuje to zatykaniem mikroporów i drastycznym obniżeniem skuteczności zatrzymywania zanieczyszczeń. Proces aeracji efektywnie redukuje też stężenie dwutlenku węgla. Zmniejszenie ilości gazów podnosi odczyn pH wody, co z kolei znacznie ułatwia przebieg prawidłowej hydrolizy.
Czas kontaktu cieczy z tlenem wyznacza fizyczną granicę między bezpieczną separacją substancji a zakłóceniem pracy układu. Zbyt wysoka prędkość strumienia opóźnia wytrącanie, przez co utlenianie ma miejsce dopiero wewnątrz złoża katalitycznego. Wzrost spadku ciśnienia na filtrze sygnalizuje bezpośrednie przeciążenie hydrauliczne układu. Osad mineralny odkłada się błyskawicznie na górnych warstwach ziaren. Inżynieryjne normy projektowe dla filtrów odżelaziających określają maksymalne obciążenie na poziomie 10 metrów na godzinę. Utrzymanie tego przepływu daje wodzie odpowiednią ilość czasu na pełne utlenienie rozpuszczonych metali.
Projektowanie stacji a synchronizacja procesów czyszczenia
Prawidłowo zaprojektowany obiekt precyzyjnie porządkuje proporcje między aeratorami, zbiornikami kontaktowymi oraz modułem filtracyjnym. Przemyślana architektura hydrauliczna układu gwarantuje, że uzdatnienie wody przebiega w sposób przewidywalny i w pełni kontrolowany. Konstruktorzy dopasowują pojemność poszczególnych sekcji na podstawie stężeń metali odnotowanych w analizie chemicznej źródła. Biorą pod uwagę wymagane rezerwy czasowe niezbędne do przygotowania surowej cieczy przed wejściem na filtry. Sterowniki przemysłowe płynnie synchronizują cykle pracy pomp i elektrozaworów. Instalacja reaguje na zmieniające się rozbiory wody z sieci bez niebezpiecznych spadków ciśnienia w magistrali.
Harmonogram regeneracji poszczególnych kolumn musi działać w cieniu podstawowej produkcji ujęcia. Obiekty komunalne oraz zasilające zakłady przemysłowe pobierają wodę w trybie ciągłym. Układ pompowy ma za zadanie samodzielnie wygenerować strumień płuczący o odpowiednim natężeniu, nie odcinając dostaw na miasto. Płukanie wodno-powietrzne skutecznie usuwa nagromadzone osady z powierzchni ziaren. Uderzenia sprężonego powietrza skutecznie rozbijają zbitą strukturę zanieczyszczeń. Zmniejsza to ostateczne zapotrzebowanie układu na czystą wodę w procesie wypłukiwania uwolnionego żelaza do kanalizacji.
Brak spójności między wymienionymi etapami natychmiast pogarsza klarowność wody trafiającej do końcowych odbiorców. Szybsza degradacja materiału filtrującego oraz dławienie się pomp stanowią wyraźny dowód niedopasowania czasów reakcji do parametrów hydraulicznych. Użytkowanie instalacji w takim stanie prowadzi do nieodwracalnego zjawiska kolmatacji złoża. Operatorzy stacji ponoszą wysokie koszty związane z koniecznością wymiany tysięcy litrów bezużytecznych ziaren i zwiększonym poborem prądu. O powodzeniu technologii decyduje wyłącznie spójność elementów układu i przestrzeganie kinetyki chemicznej. Specjaliści reprezentujący przedsiębiorstwo ECOPOL wdrażają tę zasadę w praktyce, projektując zautomatyzowane obiekty wykorzystujące własne złoża katalityczne G-1 oraz G-2. Baza wiedzy o zjawiskach fizykochemicznych ułatwia budowanie stacji, które pracują niezawodnie przy wykorzystaniu bardzo trudnych źródeł głębinowych.
Kategorie artykułów
Polecane artykuły

Wpływ nowoczesnych metod siewu na ochronę środowiska

Koszty i korzyści związane z instalacją termicznej izolacji przewodów

W jaki sposób analizy finansowe mogą pomóc w ocenie rentowności projektów?
